

Chicotes elétricos personalizados para equipamentos de embalagem de alimentos: projetados para lavagem, correntes de arrasto e design higiênico.
2026-09-30 14:27Chicotes elétricos personalizados para equipamentos de embalagem de alimentos: projetados para lavagem, correntes de arrasto e design higiênico.
Uma fábrica de embalagens de queijo na Holanda nos enviou, em março, o chicote de cabos de uma máquina de selagem e envase. Após oito meses de operação, em uma linha que funciona em três turnos e recebe lavagem completa com espuma e enxágue duas vezes ao dia, a capa do chicote principal do gabinete havia inchado para cerca de 1,4 vezes o seu diâmetro original e estava tão macia que podia ser marcada com a unha. Dois conectores M12 no circuito de aquecimento da mandíbula de selagem apresentavam corrosão esverdeada na parte interna da carcaça. E o cabo que o cliente havia especificado como sendo de grau alimentício, na cor azul, estava preto — o fornecedor enviou a peça industrial padrão e presumiu que ninguém notaria.
Eles perceberam. A fábrica acabara de ser reprovada em uma auditoria do cliente por não conseguir apresentar o certificado de material de um cabo que passava dentro de uma área de produção de alimentos. Essa reprovação na auditoria custou-lhes mais do que o chicote de cabos teria custado, mesmo que o preço fosse dez vezes maior.
A embalagem de alimentos é a categoria de chicotes elétricos mais superespecificada e subdimensionada que realizamos. Todos conhecem os termos — IP69K, grau alimentício, higiene. Pouquíssimas solicitações de cotação especificam qual produto químico de limpeza a máquina utiliza, quantos ciclos de flexão a esteira transportadora executa por turno ou quais das quatro ou cinco normas vigentes a máquina precisa atender. Este artigo mostra o que perguntamos antes de cotar.
O que este artigo aborda:
O que exatamente abrange o equipamento de embalagem de alimentos e por que os requisitos de segurança variam entre as categorias?
Os sete fatores de estresse que danificam o chicote de uma máquina de embalagem e a resposta do projeto a cada um deles.
As cinco famílias de circuitos dentro de uma máquina de embalagem
Química da lavagem: o que cada agente de limpeza faz com cada material da jaqueta
O que significam, de fato, "seguro para alimentos" e "design higiênico" para um cabo e um conector?
Flexão contínua, correntes de arrasto e torção — os números que importam
Fiação de feedback de servo, VFD e encoder
Circuitos de segurança e as diretivas da máquina que eles devem atender.
Ethernet industrial e IO-Link em uma linha de embalagem
Seleção de conectores para ambientes de lavagem
Como construímos e testamos, e as falhas pelas quais somos pagos para corrigir.
Um modelo de especificação que você pode copiar para sua próxima solicitação de cotação.
Índice
O que realmente abrange o equipamento de embalagem de alimentos
Por que este é o ambiente de arnês mais difícil para o qual construímos?
As cinco famílias de circuitos dentro de uma máquina de embalagem
O que realmente é necessário para garantir a segurança alimentar e para um design higiênico?
O que realmente abrange o equipamento de embalagem de alimentos
Os requisitos de chicotes elétricos são diferentes para cada família abaixo. Se sua solicitação de cotação mencionar apenas "máquina de embalagem", o fornecedor está apenas estimando metade da especificação.
Máquinas de formação, enchimento e selagem (VFFS e HFFS).Ensacadoras verticais e horizontais. Movimento contínuo ou intermitente, alta flexibilidade nas seções de alimentação do filme e das mandíbulas, mandíbulas de selagem com circuitos de aquecimento e termopares, e intervalos curtos de lavagem. Esta é uma das famílias mais complexas, pois o chicote de fios móvel fica dentro de uma corrente de arrasto que é lavada duas vezes por turno.
Termoformadoras e seladoras de bandejas.Aquecimento por película, circuitos de vácuo e injeção de gás, barras de selagem. Frequentemente em ambiente de atmosfera modificada com alta umidade. Lavagem frequente com espuma clorada.
Encaixotadoras e empacotadoras de caixas.Mais mecânica, mais pneumática, taxas de ciclo mais altas, cargas de choque mais severas. Geralmente, lavagem menos agressiva, razão pela qual as pessoas subestimam as especificações e depois se perguntam por que o cabo falha na cabeça de sucção/posicionamento.
Enchedoras, tampadoras, rotuladoras e balanças.Zonas de contato com o produto, roteamento apertado e muitos atuadores e sensores pequenos em fios finos. O maior problema aqui é o cabeamento dos sensores e atuadores, que pode ficar preso durante a manutenção.
Detectores de metais, inspeção por raios X e balanças de controle.Sinais analógicos e digitais de baixo nível em um ambiente eletricamente ruidoso, bem ao lado de inversores de frequência de alta potência. Blindagem e aterramento são toda a tarefa.
Paletizadoras e robôs de fim de linha.Torção contínua no arnês de braço, alto impacto e longos percursos de cabo. Cabo com classificação de torção, não apenas cabo com classificação de flexão.
Empacotadoras a vácuo e de película, misturadores, linhas de produção de massa e panificação.Lavagem intensa, produto pegajoso, produtos químicos agressivos e, na vitrine da padaria, muita poeira de farinha. A combinação de poeira e umidade representa um problema de vedação que não se observa isoladamente em nenhum dos casos.
Zonas de lavagem versus zonas secas na mesma fábrica.É importante destacar isso logo de início: um arnês que passa de uma zona seca para uma zona de lavagem precisa de tratamento específico para o lado mais agressivo, e o ponto de transição é onde a água começa a entrar.
Por que este é o ambiente de arnês mais difícil para o qual construímos?
Fabricamos para estações de carregamento, interiores automotivos, dispositivos médicos e automação industrial. A embalagem de alimentos é mais complexa do que todas essas áreas, e o motivo é a combinação de fatores. Um pedestal de carregamento é submetido a um ou dois fatores de estresse por vez. Uma máquina de embalagem é submetida a cinco, simultaneamente, em três turnos por dia, e precisa ser desmontada e remontada por um técnico de manutenção que tem apenas quinze minutos antes da linha de produção reiniciar.
| Estressor | O que isso faz com o arnês | Sintoma de campo | O que fazemos a respeito disso |
|---|---|---|---|
| Lavagem química (alcalina, ácida, clorada, ácido peracético) | Inchaço da jaqueta, fragilização, extração de plastificante, ataque ao inserto do conector | Revestimento macio e alargado, ou duro e craquelado; pinos conectores corroídos | Material selecionado com base na lista real de produtos químicos, testado por imersão, e não escolhido a partir de uma alegação genérica de resistência química. |
| Água quente de alta pressão (condições IP69K) | Água forçada através de juntas, capilaridade do cabo, água acumulada em curvas baixas. | Falhas intermitentes após cada lavagem, desarme do DR ou GFCI. | Conectores com classificação IP69K, saídas de cabos apontando para baixo, drenagem definida, sem curvas acentuadas na fiação. |
| Flexão e torção contínuas em correntes de arrasto | Fadiga do condutor, fratura da blindagem, desgaste da capa contra a parede da cadeia. | O cabo apresenta falhas entre 1 e 3 milhões de ciclos; sinal intermitente que se corrige sozinho. | Condutor de filamentos finos Classe 6, revestimento resistente a correntes porta-cabos, raio de curvatura mínimo obrigatório, vida útil testada (não estimada). |
| EMI proveniente de inversores de frequência e servoamplificadores | Corrente de modo comum em blindagens, corrupção de sinal de sensor e encoder | Leituras de peso com deriva, falsos alarmes do detector de metais, falhas aleatórias do codificador. | Terminação correta da blindagem (fixação de 360°, não um rabicho), roteamento separado de alimentação e sinal, cabo VFD com aterramento simétrico. |
| Variação de temperatura (CIP a 80 °C, congelador a -30 °C) | Expansão diferencial, deformação permanente por compressão da junta, falha da vedação após ciclos térmicos. | As vedações começam a vazar após alguns meses; o torque terminal diminui. | Materiais combinados com base na expansão térmica, juntas de silicone ou FKM, ciclos térmicos com o perfil real da máquina. |
| Abuso mecânico durante a limpeza e manutenção | Cabos amassados e comprimidos, conectores arrancados, fios rompidos dentro de uma capa intacta. | Zonas mortas que aparecem após uma visita de manutenção. | Alívio de tensão reforçado, roteamento protegido, laços de serviço suficientemente longos para abrir o painel sem desconectar. |
| Requisitos de segurança alimentar e rastreabilidade | Auditorias reprovadas, certificados de materiais ausentes, objetos estranhos não detectáveis. | Constatação da auditoria: um fragmento de plástico no produto. | Materiais documentados em conformidade com as normas para contato com alimentos, detectáveis por metal quando necessário, rastreabilidade completa do material por lote. |
Cada uma dessas sete linhas se transforma em um item de custo. Se sua solicitação de cotação mencionar apenas duas delas, você receberá uma cotação que refletirá duas delas, e as outras cinco aparecerão como uma reclamação de garantia ou uma constatação de auditoria.
As cinco famílias de circuitos dentro de uma máquina de embalagem
As máquinas de embalagem possuem uma família de cabos a mais do que a maioria dos equipamentos industriais, pois as linhas de embalagem de alimentos quase sempre incluem uma etapa de pesagem ou inspeção. Classificamos cada desenho nessas cinco categorias antes de elaborar o orçamento.
| Família | Circuitos típicos | Corrente/sinal | Construir abordagem | Onde falha em uma fábrica de embalagens |
|---|---|---|---|---|
| Distribuição de energia | Alimentação trifásica para inversores e aquecedores, contatores, chave geral, disjuntores e derivações do transformador. | 400/480 V CA, 10–100 A por circuito | Cabo de cobre de filamento fino, terminais tubulares, controle de torque, marcação de fase, com proteção. | Terminais soltos após ciclos térmicos; terminais crimpados com a matriz errada. |
| Movimento e propulsão | Alimentação do servomotor, feedback do encoder, saída do inversor de frequência para os motores, resistores de frenagem. | 400/480 V CA e feedback diferencial de baixo nível | Cabo servo com 4 pares de alimentação + 2 pares blindados, classificação de 600 V; Cabo VFD com aterramento simétrico e blindagem total. | Blindagem terminada com um cabo flexível em vez de uma braçadeira de 360°; erros do encoder e correntes nos rolamentos. |
| Aquecedor e térmico | Barras de vedação com aquecedores, ar quente, selagem por impulso, feedback por termopar ou RTD, controladores de temperatura. | Até 230 V CA, 2–20 A; sinais do sensor em mV | Isolamento de alta temperatura na extremidade do aquecedor, roteamento separado para o par de sensores, dissipador de calor ou espaço de ar na transição. | Cabo do sensor agrupado com o cabo do aquecedor — a leitura é estável na bancada e apresenta variações na máquina. |
| Controle, segurança e detecção | Parada de emergência, cortinas de luz, interruptores de intertravamento, relés de segurança, sensores de proximidade e fotoelétricos, bancos de válvulas pneumáticas | Controle de 24 V CC, circuitos de segurança por PL d ou PL e | Fiação de segurança mantida separada e identificável; dois canais redundantes nos circuitos de segurança; conexões detectáveis por metal nas zonas de produto. | Circuito de segurança compartilhando a carcaça do conector com um circuito de controle — um único ponto de entrada de água danifica ambos os canais. |
| Rede e IHM | Backbone EtherCAT / PROFINET / EtherNet/IP, mestres e dispositivos IO-Link, painel HMI, E/S remotas | 100 Mbit/s a 1 Gbit/s; IO-Link a 230,4 kbit/s | Pares com impedância controlada, geometria de pares acoplados através de conectores, M12 com codificação X para Ethernet | Cabo RJ45 padrão em anteparo dentro de área de lavagem; emendas sem torção; categoria de cabo incorreta para o protocolo. |
A família de equipamentos de movimento é onde reside o risco técnico. A família de equipamentos de rede é onde residem as falhas intermitentes e difíceis de reproduzir. A família de equipamentos de aquecimento é onde residem os erros baratos. E a família de equipamentos de segurança é onde um erro deixa de ser uma questão de garantia e se torna uma questão de responsabilidade civil.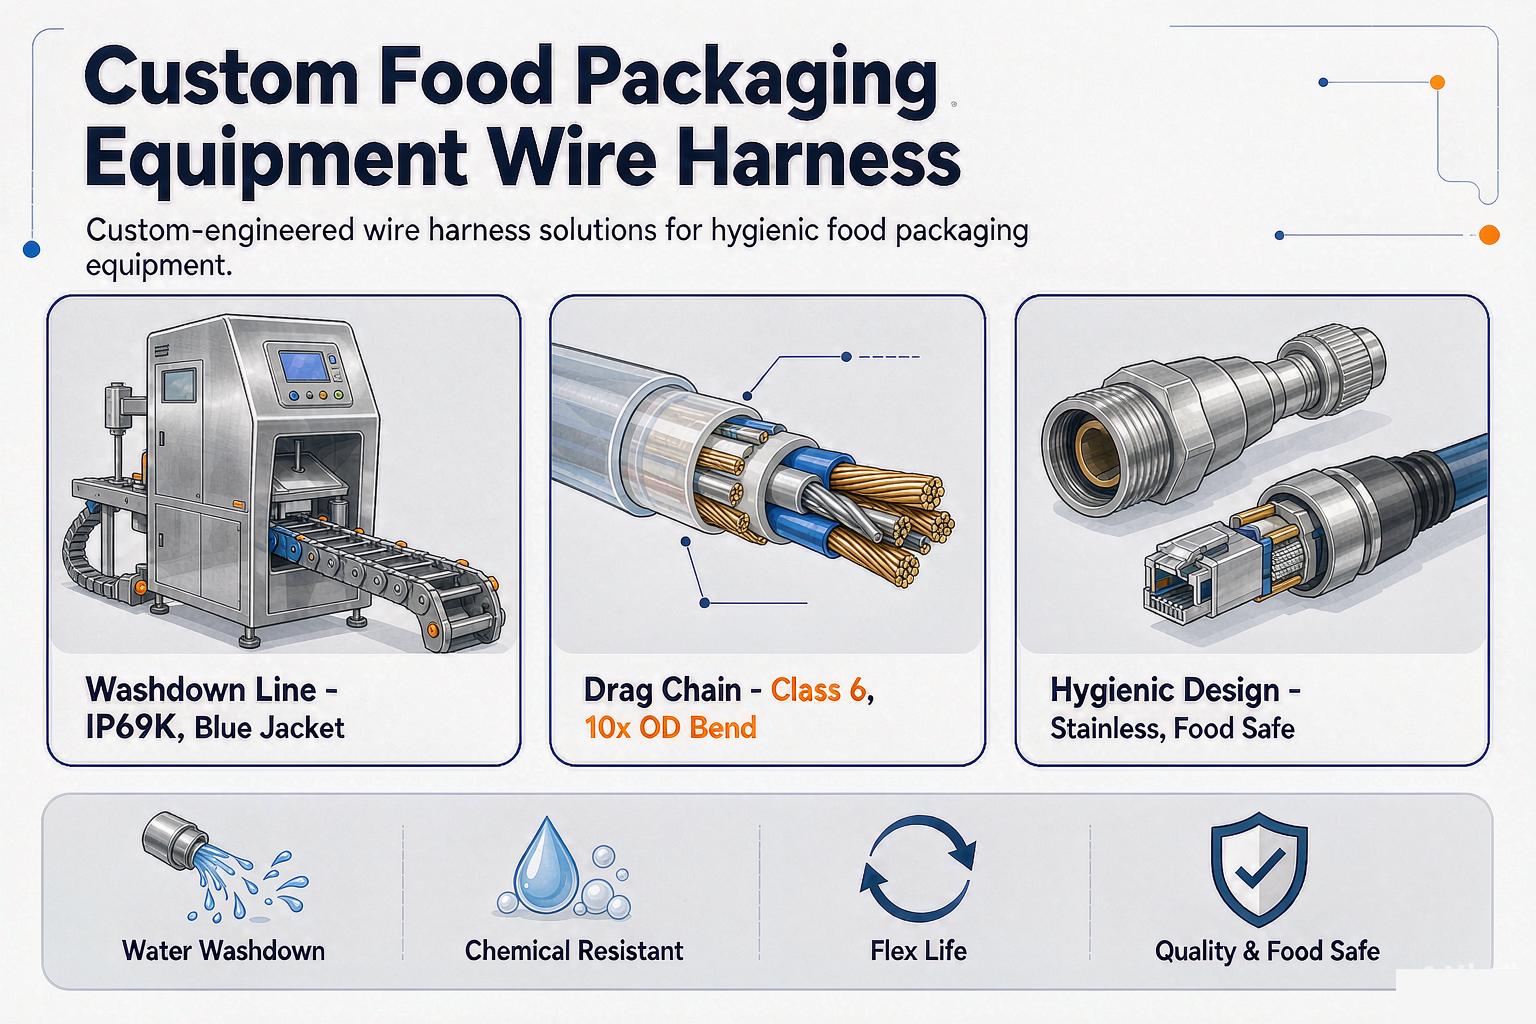
Química de lavagem versus material da jaqueta
Esta é a tabela que enviamos de volta com quase todos os pedidos de cotação de embalagens de alimentos, porque "revestimento resistente a produtos químicos" sem uma lista de produtos químicos não é uma especificação.
Pergunte à sua equipe de higienização quais são os produtos e as concentrações exatas utilizadas nessa linha. Não a categoria — os produtos, a concentração, a temperatura e o tempo de contato. Depois, compare com o seguinte:
| Material da jaqueta | Alcalino (NaOH, pH 11–13, 60–80 °C) | Ácido (nítrico/fosfórico, pH 2) | Clorado (NaOCl, 100–200 ppm) | Ácido peracético (100–2000 ppm) | Corrente de arrasto/flexibilidade a frio | Nota prática |
|---|---|---|---|---|---|---|
| PVC | Pobre | Pobre | Pobre | Pobre | Justo | É o produto mais barato e o motivo pelo qual recebemos a maior parte dos nossos serviços de reparo. Provoca extração de plastificante e fragilização. Não o coloque em uma máquina de embalagem. |
| Poliuretano (PUR) | Bom | Justo | Justo | Justo | Excelente | O produto ideal para correntes de arrasto. Verifique a especificação — as formulações de poliuretano (PUR) variam bastante em resistência à hidrólise e à água quente. |
| TPE / TPE-V | Bom | Bom | Justo | Bom | Muito bom | Bom equilíbrio para linhas de lavagem. Verifique o desempenho com água quente e cloro comparando com a especificação do fornecedor. |
| Silicone | Bom | Justo | Justo | Pobre | Justo | Excelente faixa de temperatura e flexibilidade a frio. Apresenta baixa resistência ao ácido peracético e fragilidade mecânica. Também representa um risco de contaminação em algumas fábricas de alimentos — consulte-nos antes de presumir que seja aceitável. |
| FEP / PTFE | Excelente | Excelente | Excelente | Excelente | Pobre | Quimicamente, é a resposta para quase tudo, mas é rígido, caro e difícil de usar em uma corrente de arrasto. Geralmente é trançado com aço inoxidável para maior resistência à abrasão. |
| XLPO / poliolefina reticulada | Bom | Bom | Bom | Justo | De razoável a bom | Comum em ambientes químicos e de lavagem. Verifique a classificação de flexibilidade antes de colocá-lo em uma corrente. |
| ETFE | Excelente | Excelente | Excelente | Excelente | Pobre | De paredes finas e resistente, oferece maior flexibilidade que o FEP, mas ainda não é um material para correntes de arrasto. Ideal para cabos de sensores em zonas agressivas. |
Duas coisas que vale a pena dizer claramente.
Um:As classificações acima são relativas e não constituem garantia. Cada uma delas depende da concentração, da temperatura e do tempo de contato, bem como do composto específico, e não da família do polímero. Existem tipos de PUR que resistem a 1000 horas em ácido peracético e outros que se deterioram em um mês. Testamos os materiais candidatos por imersão na concentração e temperatura reais da planta antes de os utilizarmos em um programa, e guardamos as amostras.
Dois:O ataque químico não é o único mecanismo. Uma jaqueta pode ser perfeitamente resistente a produtos químicos e ainda assim falhar porque a água da lavagem penetra pelo conector e a falha é elétrica, não material. A tabela acima se refere à jaqueta. Ela não menciona nada sobre as conexões, e é nas conexões que observamos a maioria das falhas.
O que realmente é necessário para garantir a segurança alimentar e para um design higiênico?
A classificação "alimentar" em uma ficha técnica de cabo não tem um significado legal único. Geralmente, significa que o material da capa consta em alguma lista positiva e que o fabricante possui um certificado legal. Isso é um ponto de partida, não uma garantia de conformidade.
Dependendo de onde sua máquina estiver instalada, você provavelmente estará lidando com alguma combinação destes problemas:
FDA 21 CFR 177.2600para artigos de borracha destinados ao uso repetido, e21 CFR 177.1520para polímeros de olefinas, além de21 CFR 178.3297para corantes. Estas são as bases em nível de material para uma alegação de contato com alimentos nos EUA.
Regulamento (UE) 1935/2004como estrutura, comRegulamento (UE) n.º 10/2011para materiais e artigos de plástico, eUE 2023/2006para boas práticas de fabricação em materiais que entram em contato com alimentos.
3-A Normas SanitáriasAmplamente especificado na indústria de laticínios e em fábricas de alimentos nos EUA em geral, abrangendo design e facilidade de limpeza, não apenas o material.
Diretrizes EHEDGpara garantir um design higiênico e facilidade de limpeza, que é geralmente a origem da exigência em nível de máquina nas fábricas europeias.
EM 1672-2para a higiene de máquinas de processamento de alimentos, que é um requisito que o fabricante da máquina precisa atender e que se reflete nos componentes que você especifica.
Requisitos do fornecedor provenientes da própria fábrica.Detecção de metais, codificação por cores, controle de objetos estranhos. Esses não são padrões, mas são os que causam constatações em auditorias, e não custa nada atendê-los se você souber deles com antecedência.
Existem alguns requisitos práticos decorrentes disso, e que incorporamos ao chicote de fios como padrão quando o cliente nos informa que a máquina opera em uma área de contato com alimentos:
Jaquetas azuis onde a planta utiliza a convenção azul.A cor azul é uma prática comum na indústria para componentes não alimentícios, pois garante visibilidade contra alimentos e aço inoxidável, facilitando a identificação de fragmentos. Se a fábrica especificar a cor azul, envie cabos azuis. Não envie cabos pretos alegando que se trata do mesmo cabo.
Componentes detectáveis por metal, nos casos em que a fábrica utiliza detectores de metal ou raios X no produto final.Abraçadeiras, clipes e juntas com enchimento detectável. Custa um pouco mais e elimina toda uma categoria de risco de corpos estranhos.
Sem armadilhas, sem fendas, sem saliências horizontais.Essa é a parte do design higiênico, e se aplica ao chicote de cabos: roteamento de cabos que não cria pontos baixos onde a água possa se acumular, conectores montados de forma a permitir a drenagem, juntas que se encaixam perfeitamente em vez de serem comprimidas.
Rastreabilidade completa dos materiais.Quando o auditor solicitar o certificado de material do cabo na área de alimentos, você deverá apresentá-lo mediante o número do lote. Mantemos a rastreabilidade desde o lote do fio, e o pacote de documentos é enviado junto com o chicote de fios.
Não somos um organismo de certificação de segurança alimentar. Construímos de acordo com o conjunto de materiais em conformidade, mantemos a documentação e indicamos no DFM (Design for Manufacturing and Manufacturing) onde acreditamos que um auditor irá verificar.
Flexão contínua, correntes de arrasto e torção
É aqui que o dinheiro e a engenharia são investidos, e é aqui que muitos cabos industriais se mostram inadequados.
Uma máquina de embalagem com um carro móvel — um conjunto de mandíbulas, uma cabeça de coleta e posicionamento, um alimentador de filme — encaminha seu cabo através de um transportador de cabos (corrente porta-cabos). Um cabo que se flexiona 30 vezes por minuto, três turnos por dia, cinco dias por semana, opera cerca de 2,4 milhões de ciclos por ano. Cabos industriais padrão não são projetados para isso. Eles são projetados para flexão ocasional ou para instalação estática com curvatura, e a diferença está no trançado do condutor e no composto da capa.
O que importa, em ordem:
Classe de encordoamento do condutor.Para qualquer aplicação de flexão contínua, utilize condutores de classe 6 ou superior, com fios finos. Um condutor de classe 5 em uma esteira transportadora falhará por fadiga dos fios, mesmo que a capa externa resista.
Raio de curvatura — real, não nominal.Um cabo de corrente porta-cabos normalmente precisa de 7,5 a 10 vezes o diâmetro externo para flexão contínua, e esse raio deve ser mantido durante todo o percurso, inclusive na entrada e na saída da corrente. A maioria das falhas em cabos de corrente porta-cabos ocorre no ponto de entrada fixo, onde o cabo é preso e a curvatura se concentra.
Jaqueta resistente à abrasão.Em uma corrente, o cabo se desgasta por atrito contra os cabos vizinhos e contra a parede da corrente por milhões de ciclos. O PUR é a solução usual. Um revestimento escolhido apenas pela resistência química muitas vezes acaba se rompendo devido à abrasão.
Torção, que não é a mesma coisa que flexibilidade.Um chicote de cabos para braço robótico que gira ±180° por metro requer um cabo com classificação de torção e construção de condutores em camadas ou agrupados. Um cabo com classificação de flexão instalado em uma aplicação de torção falha primeiro na blindagem — a blindagem se rompe e, em seguida, o sinal fica intermitente antes da falha de energia.
Vida útil do ciclo verificada por teste.Construímos o conjunto e o testamos em uma bancada de testes com o curso, a velocidade e o raio da máquina, e relatamos os ciclos alcançados. Se um fornecedor lhe disser ""10 milhões de ciclos"" sem especificar o raio e a velocidade, ele está citando um número de catálogo de cabos, não a sua aplicação específica.
Separação física dentro da cadeia.Cabos de alimentação, servo e de rede na mesma cadeia precisam ser separados ou, pelo menos, armazenados em compartimentos diferentes. Agrupá-los e prendê-los com abraçadeiras é a causa mais comum de problemas de EMI que observamos em máquinas de embalagem.
Eis como traduzimos o movimento de uma máquina de embalagem em uma especificação de cabo. Use isso como ponto de partida para sua solicitação de cotação e, em seguida, verifique com um teste de ciclo em seu curso e raio reais:
| Movimento na máquina | Construção do condutor | Raio de curvatura mínimo (flexão contínua) | Jaqueta | Ciclo de vida para projetar para | Erro comum |
|---|---|---|---|---|---|
| Roteamento estático dentro do gabinete | Classe 5 encalhada | 4× OD uma vez, fixo | Uso geral, adequação química conforme a lista de limpeza. | Não é um aplicativo flexível. | Usar cabos de corrente de arrasto em todo lugar e pagar por ciclos que você nunca vai usar. |
| Flexibilidade ocasional (porta, painel, acesso de serviço) | Classe 5 encalhada | 4× a 6× DE | Grau flexível com bom desempenho em baixas temperaturas. | 10.000 – 100.000 ciclos | Ignorando a flexão a frio; o cabo que flexiona bem no verão racha em um galpão de embalagem refrigerado. |
| Corrente de arrasto, taxa de ciclo moderada (alimentação do filme, carro indexador) | Fio fino de classe 6 | 7,5× OD | PUR, resistente à abrasão, com composição química compatível. | 1 a 5 milhões de ciclos | Fixar o cabo rigidamente na entrada da corrente para que a curvatura se concentre em um único ponto. |
| Corrente de arrasto, alta taxa de ciclos (mandíbulas de vedação vertical, HFFS de alta velocidade) | Cabo fino de classe 6, construção em feixe. | 10× OD | PUR, alta resistência à abrasão | 5 a 10 milhões de ciclos | Agrupe o cabo servo e o cabo de rede na mesma câmara e amarre-os firmemente. |
| Torção (braço robótico, carro giratório, ±180° por m) | Construção em camadas com classificação de resistência à torção | De acordo com a especificação de torção do cabo, e não com o raio de curvatura. | PUR ou TPE com alta resistência ao rasgo | 1 a 5 milhões de ciclos de torção | Utilizando um cabo flexível. A falha ocorre primeiro na blindagem, e o sintoma é um sinal intermitente antes de qualquer problema de energia. |
| Flexibilidade e torção combinadas (cabeçote pick-place multieixos) | Pares blindados individualmente, com classificação de torção e flexão. | Conforme especificação do cabo, com alívio de tensão em ambas as extremidades. | PUR, alta resistência ao rasgo e à abrasão | Específico para cada programa; deve ser testado em ciclos. | Partindo do pressuposto que a pior das duas classificações seja suficiente, o movimento combinado é um teste diferente, e nós o testamos em conjunto. |
| Cabo suspenso livremente em uma cabeça móvel (sem corrente) | Cabo fino de classe 6 com elemento de suporte se o trecho for longo. | Curva definida pela própria catenária do cabo. | PUR, UV e compatibilidade química | Específico do programa | Esquecendo o peso. Um cabo solto cede e o ponto de fadiga se desloca para a braçadeira superior. |
Fiação de feedback de servo, VFD e encoder
A fiação de movimento é a categoria em que um chicote de fios que funciona bem na bancada causa problemas na produção. Três problemas específicos surgem repetidamente.
Encerramento do escudo.O método correto é uma braçadeira de 360° que fixa a blindagem à estrutura da máquina ou à carcaça do inversor em toda a circunferência, em ambas as extremidades, conforme o projeto exige. O método incorreto — que é o que a maioria dos fornecedores de chicotes elétricos produz por padrão — é um único fio de dreno soldado à blindagem e conectado a um terminal, com o restante da blindagem cortado. Isso é um rabicho, e um rabicho é um indutor. Em altas frequências, ele praticamente não tem efeito, e o ruído do encoder que deveria evitar se manifesta como falhas de posição aleatórias.
Construção de cabos VFD.Um cabo de motor em um inversor PWM conduz corrente de modo comum na blindagem. A solução ideal é um cabo para inversor de frequência com três condutores de fase simétricos, mais um condutor de aterramento simétrico, todos envoltos em uma blindagem geral de folha e malha, com a blindagem aterrada em ambas as extremidades. O uso de três cabos unipolares separados, mais um fio terra, é uma prática comum e também a razão pela qual algumas instalações apresentam problemas de corrente nos rolamentos e emissões irradiadas que reprovam nos testes de EMC.
Pares de codificador e feedback.O feedback do encoder é um sinal diferencial de baixo nível que corre em paralelo com um cabo de alimentação chaveado na mesma máquina. Ele precisa de seus próprios pares trançados blindados, seu próprio percurso e uma referência de aterramento definida. Quando um cabo servo combina alimentação e feedback em uma única capa — o que é normal e aceitável — os pares precisam ser blindados individualmente dentro da blindagem geral, e a geometria dos pares precisa suportar a terminação do conector. Verificamos isso com TDR na montagem final para feedback de alta velocidade.
Há também uma realidade de manutenção a ser considerada no projeto. Em uma máquina de embalagem, o cabo servo é geralmente a primeira coisa que um técnico desconecta quando uma junta se move. Se o conector nesse ponto não tiver encaixe, código de cores e etiqueta, a máquina acabará sendo remontada incorretamente. Adicionamos etiquetas e encaixes por padrão nos circuitos de movimento e informaremos se o desenho do cliente não permitir isso.
Circuitos de segurança e as diretrizes que os regem
O chicote de fios de uma máquina de embalagem inclui os circuitos de segurança, e os circuitos de segurança têm validade legal. Errar na sua instalação não é um problema de qualidade.
Os requisitos que um fabricante de máquinas normalmente leva em consideração são:
EN ISO 13849-1Para o nível de desempenho dos sistemas de controle relacionados à segurança — PL d ou PL e para uma máquina de embalagem com porta de proteção ou cortina de luz, dependendo da avaliação de risco.
EN ISO 13849-2Para a validação, é aqui que a documentação da fiação real se torna importante.
EN 62061 / IEC 61508para máquinas com classificação SIL, eIEC 61511em contextos de processo.
EN 60204-1Para os equipamentos elétricos de máquinas — cores dos condutores, ligação de proteção, implementação da parada de emergência e a exigência de que os circuitos de segurança não sejam desativados por uma única falha.
EM 1672-2para higiene em máquinas de processamento de alimentos, o que vincula o projeto elétrico aos requisitos de facilidade de limpeza.
Regulamento (UE) 2023/1230 relativo às máquinas, que substituiu a Diretiva de Máquinas para novas máquinas colocadas no mercado da UE, com os mesmos objetivos principais de segurança e procedimentos de conformidade atualizados.
O que isso significa em termos de chicote elétrico e o que construímos:
Canais redundantes mantidos fisicamente separados.Dois canais de segurança roteados na mesma capa são aceitáveis, desde que sejam isolados e identificados separadamente. Dois canais compartilhando um bloco de pinos de conexão representam um ponto único de falha. Sinalizamos isso no DFM (Design for Manufacturing and Manufacturing) se o desenho assim o indicar.
Condutores de segurança identificáveis.Cores ou marcações consistentes permitem que um técnico identifique os circuitos relacionados à segurança sem precisar ler o diagrama. A maioria das fábricas tem sua própria convenção; nós a seguimos.
A ligação protetora foi verificada por meio de medição.A continuidade da ligação, desde cada invólucro condutor e cada parte metálica acessível até a terminação PE, foi medida em cada conjunto, registrada e enviada com a unidade.
Circuitos de parada de emergência com fiação adequada à categoria aplicável, não são convenientes.Circuitos normalmente fechados e nenhum circuito de segurança roteado através de um conector que um técnico de manutenção possa desconectar para testar algo.
Documentação que resiste a uma auditoria.Registros de testes de continuidade, isolamento e ligação equipotencial, rastreáveis a um lote e a um operador. Quando o auditor ou o organismo notificado perguntar como você validou a fiação de segurança, esta é a resposta.
Ethernet e IO-Link em uma linha de embalagem
As linhas de embalagem modernas são totalmente interligadas em rede, até o nível do sensor, e é aí que ocorrem as falhas intermitentes. Uma falha na rede de uma linha de embalagem geralmente é atribuída ao controlador por duas semanas antes que alguém verifique o cabo.
EtherCAT, PROFINET, EtherNet/IP, Powerlink, SERCOS.Protocolos diferentes exigem cabos diferentes. Um cabo compatível com Ethernet 100BASE-TX pode não atender aos requisitos de perda de retorno e impedância de um protocolo determinístico operando a 100 Mbit/s com tempos de ciclo curtos. Especifique o cabo de acordo com o protocolo, e não com base na rede Ethernet.
Codificação do conector.M12: codificado com X para Gigabit Ethernet, codificado com D para Fast Ethernet, codificado com A para IO-Link e sensores, codificado com B para tecnologias legadas. Um cabo codificado com D conectado a uma tomada codificada com A é um problema que você eventualmente diagnosticará. A padronização por cores e códigos evita esse tipo de erro.
IO-Link (IEC 61131-9).Cabos sem blindagem, ponto a ponto, 24 V, até 230,4 kbit/s, são permitidos em distâncias de até 20 m, conforme a especificação — e é exatamente por isso que o IO-Link é popular e também por que as fábricas o implementam com cabos de sensores comuns e depois se perguntam por que o download dos parâmetros do dispositivo falha a 20 m em um painel elétrico ruidoso. Utilizamos cabos especificados pelo IO-Link com a seção transversal correta do condutor, independentemente de o uso de cabos sem blindagem ser permitido ou não.
Ethernet de par único.Agora, as máquinas de embalagem estão utilizando um único cabo (PoDL) para alimentação e dados, que é muito mais leve e fácil de passar por juntas. Se você estiver projetando uma nova máquina, vale a pena discutir esse assunto, pois a arquitetura do chicote de cabos muda substancialmente.
Disciplina de roteamento.O cabo de rede não deve compartilhar a mesma canaleta com o cabo do motor e não deve correr paralelo à saída de um inversor de frequência por vários metros. Quando houver necessidade de cruzamento, este deve ser feito em ângulo reto.
Verificação.Realizamos testes de continuidade e mapeamento de pares em todas as montagens de rede, e testes TDR ou de certificação nas montagens em que o cliente os especifica. Uma montagem de rede que passa no teste de continuidade, mas falha no de impedância, é o tipo de chicote mais caro para depurar em campo.
Conectores para ambientes de lavagem
Duas regras. Primeiro, a classificação IP69K em um conector só é válida quando este está acoplado à metade correta. Segundo, a entrada do cabo é o ponto de entrada de água em praticamente todas as falhas que desmontamos.
| Família de conectores | Uso típico em uma máquina de embalagem | Classificação alcançada na prática | O que assistir |
|---|---|---|---|
| Circular M8 / M12 (codificado com A, B, D, X) | Sensores, atuadores, dispositivos IO-Link, conexões de rede | IP67 a IP69K com a carcaça e a classificação corretas. | Apertar demais a porca de acoplamento pode rachar o inserto. Especifique um torque e use uma chave dinamométrica. Verifique também a classificação da metade de acoplamento — um plugue resistente à lavagem em uma tomada padrão tem, no máximo, classificação IP67. |
| Invólucro M12 em aço inoxidável (V4A / 316L) | Zonas de contato com o produto, linhas de lavagem intensiva | IP69K, e resiste a produtos químicos de limpeza. | A carcaça é de aço inoxidável e a junta de vedação interna é o ponto frágil. Confirme o material da junta consultando a lista de componentes químicos. |
| Conectores servo M23 / M40 | Potência e feedback do servomotor | IP67 típico; IP69K com a blindagem adequada. | Alinhamento dos pinos durante a montagem. Um pino torto em um conector M23 de 17 pinos requer reparo, não ajuste. Além disso: a blindagem deve assentar na carcaça, e não em um contato flutuante. |
| Capuzes retangulares reforçados (estilo Han®, tamanhos 6B a 24B) | Interfaces de painel, conexões de motor, anteparas multicircuito | IP65 a IP69K, dependendo da cobertura, da vedação e da prensa-cabo. | A vedação é feita pela bucha, não pela capa. Uma bucha de tamanho correto em um cabo de tamanho incorreto não veda, e essa combinação causa muitas falhas. Certifique-se de que a bucha seja compatível com o diâmetro real do cabo. |
| 7/8" mini e estilo Brad Harrison | Equipamentos de embalagem legados, bancos de motores e válvulas | IP67 típico | Ainda muito comum em fábricas da América do Norte. Guarde peças de reposição e tenha cuidado com as peças equivalentes — o encaixe da chaveta e o arranjo dos contatos variam entre os fabricantes. |
| Conector RJ45 industrial em invólucro selado | Interfaces de rede HMI e de gabinete | IP67 com a blindagem correta, IP20 sem | Um conector RJ45 padrão em uma divisória aberta em uma área de lavagem é um componente IP20. Essa é a falha. Use uma carcaça selada ou um conector M12 com codificação X. |
| Conectores circulares de encaixe por pressão e baioneta | Ferramentas de troca rápida, carros removíveis | IP67 a IP69K no estado acoplado | A praticidade é o objetivo, mas também o risco. Verifique se a trava resiste à lavagem e à vibração e certifique-se de que o conector não possa ser acoplado na orientação errada. |
Mais um detalhe sobre vedação que não custa quase nada: o cabo deve entrar no conector por cima, ou o conector deve ser montado de forma que a água escorra, ou ambos. A água em uma entrada de cabo horizontal não precisa comprometer a vedação para causar uma falha — basta que ela permaneça ali até que a vedação se desgaste.
Como construímos e testamos um chicote de embalagem
O processo não é exótico. A disciplina está na sequência e nos testes que consideramos obrigatórios, e não opcionais.
Análise DFM em relação ao desenho, aos produtos químicos de limpeza, à contagem de ciclos flexíveis e à zona de alimentos.Verificamos o dimensionamento do condutor, o material da capa em relação à lista de produtos químicos, o raio de curvatura da esteira porta-cabos, o método de terminação da blindagem e o espaçamento do circuito de segurança. Dois dias úteis, sem custo. Fazemos isso independentemente de ganharmos ou não o pedido.
Materiais selecionados e protegidos com certificados arquivados.Lote de fios, lote de conectores, material de juntas e vedações, documentação de contato com alimentos, quando aplicável. Registrado no programa e mantido durante toda a vigência do programa, além do período de auditoria.
Cortar, desencapar e crimpar em ferramentas calibradas.Registros de altura de crimpagem por lote. Crimpagens de barril fechado em todas as terminações de alta corrente. Nunca utilizamos crimpagem manual em terminações de energia.
Força de tração em todas as terminações de alta corrente e de segurança crítica.Não é uma amostra. Trinta segundos por terminal, e detecta a única crimpagem que teria causado a interrupção da linha.
A terminação da blindagem foi verificada por inspeção e por medição nos circuitos de rede e de feedback.Braçadeira de 360° ou dreno único documentado, conforme o plano EMC do cliente.
Montagem com verificação da integridade da vedação durante o processo de fabricação.Juntas instaladas, prensa-cabos compatíveis com o diâmetro real do cabo, botas corretamente orientadas, sem vedação deslocada por aperto excessivo da carcaça.
Teste elétrico 100%.Continuidade e polaridade, resistência de isolamento, teste de alta tensão (hipot) em circuitos de potência e continuidade da ligação de proteção foram medidos em cada conjunto. Teste de resistência térmica (TDR) em pares com impedância controlada, quando especificado.
Validação do programa.Imersão química dos materiais candidatos na concentração e temperatura reais da planta. Teste de ciclo em esteira transportadora com o curso e raio reais da máquina. Ciclagem térmica com condições extremas de limpeza CIP e congelamento. Teste IP na orientação de montagem. Teste de ciclo no alívio de tensão.
Pacote de documentos incluído na remessa.Registros de testes, certificados de materiais, mapa de rastreabilidade e documentação de contato com alimentos, quando aplicável, vinculados ao lote.
| Teste | O que ele captura | Aplicado a | Freqüência | Aceitação |
|---|---|---|---|---|
| Continuidade e polaridade | Pino errado, fio faltando, par trocado, circuito com etiqueta incorreta | Cada assembleia | 100% | Conforme desenho do cliente |
| Hipotensão / resistência dielétrica | Defeitos de isolamento, contaminação, problemas de fuga de corrente | Condutores de potência e controle versus PE | 100% | Conforme a norma EN 60204-1 ou o valor específico do programa. |
| Resistência de isolamento | Entrada de umidade, isolamento insuficiente, revestimento danificado | Circuitos de alimentação e sensores | 100% | Específico para cada programa, normalmente ≥ 20 MΩ a 500 V CC |
| continuidade da ligação protetora | Caminho PE de alta impedância, invólucro sem ligação, terminação de blindagem inadequada | Invólucros, painéis, blindagens, terminações PE | 100% | Abaixo do limite do programa, medido e registrado |
| Força de tração em terminais crimpados | Terminações mal crimpadas ou com matriz incorreta | Terminais de alta corrente, segurança e controle | 100% em circuitos de alta corrente e segurança | Por combinação de terminal e fio, conforme a norma aplicável. |
| Imersão química de materiais de camisa e junta | Inchaço da jaqueta, fragilização, extração de plastificante, ataque à vedação | Materiais de candidatura para o programa | Conforme o programa e em qualquer alteração substancial. | Sem alterações dimensionais significativas, sem variação de dureza, sem fissuras; o teste dielétrico foi aprovado após a imersão. |
| Teste de ciclo de corrente de arrasto | Fadiga do cabo, fratura do escudo, abrasão da jaqueta na entrada da corrente | Cabos de montagem do carro móvel e da mandíbula | Verificação do projeto, considerando o curso e a velocidade da máquina. | Ciclos alcançados em relação aos requisitos do programa, com margem documentada. |
| Teste de ciclo de torção | Fratura da blindagem, fadiga do condutor em chicotes de braço robótico | Conjuntos de paletizador e braço robótico | Verificação de projeto | Ciclos atingidos conforme o requisito, sem descontinuidade de blindagem. |
| Teste IP/lavagem na orientação de montagem | Entrada de água no conector, na bucha e na entrada do cabo. | Chicote de fios montado conforme instalado | Verificação do projeto e após qualquer alteração mecânica | Nível de proteção IP nominal, testado na orientação em que a máquina o instala. |
| Ciclagem térmica com corrente aplicada | Relaxamento da terminação, deformação permanente por compressão da vedação, erros de ampacidade | Circuitos de energia e aquecimento | Verificação de projeto | Nenhuma terminação acima do limite do programa; nenhuma deriva de resistência fora da janela. |
| Verificação TDR/de impedância em pares de dados | Emendas sem torção, descontinuidades de impedância, categoria de cabo incorreta. | EtherCAT, PROFINET, EtherNet/IP, feedback do codificador | 100% onde especificado, caso contrário, verificação de projeto. | Impedância e perda de retorno dentro da janela do protocolo ao longo de toda a extensão. |
| Verificação de componentes detectáveis por metal | Laços ou clipes não detectáveis em uma zona de produto | Componentes utilizados dentro da zona alimentar | Por lote de material | Detectado pelo detector do cliente na abertura e sensibilidade especificadas. |
Os testadores de alta tensão e continuidade são calibrados mensalmente e os registros são arquivados. Cada teste acima gera um registro que acompanha o chicote de fios, com a identificação do operador. Não porque nossos clientes sejam difíceis, mas porque quando uma linha cai às 2h da manhã de um domingo, a diferença entre um conserto em um dia e uma discussão que se arrasta por três semanas é a existência dos dados.
Problemas que corrigimos em outros fornecedores
Esses são padrões de chicotes elétricos que foram devolvidos, substituídos ou retirados de uma linha de embalagem nos últimos anos.
A jaqueta inchou até atingir 1,4 vezes o diâmetro em oito meses.Caso da fábrica de queijo holandesa. Um cabo industrial de uso geral submetido a um ciclo de espuma e enxágue duas vezes ao dia com um limpador alcalino. O composto não era quimicamente adequado naquela concentração e temperatura. Reparado com uma capa de TPE validada por imersão no limpador, concentração e temperatura reais da fábrica.
"Grau alimentício, azul" que chegou preto.O fornecedor substituiu uma peça industrial padrão sem avisar ninguém. A fábrica foi reprovada em uma auditoria. A solução foi especificar o material com a exigência de certificação e incluir a cor no desenho como uma característica controlada, e não como uma observação.
Cartuchos de M12 corroídos por dentro.Conectores externos em aço inoxidável, com junta de vedação padrão interna, expostos a espuma clorada. Fixação com junta de material selecionado de acordo com a lista de substâncias químicas e torque especificado para a porca de acoplamento.
O cabo da corrente de arrasto falhou após 1,2 milhão de ciclos.O cabo foi classificado para flexão contínua, mas era um feixe de condutores de classe 5 com revestimento selecionado para resistência química e não para abrasão. Ele falhou na entrada da corrente, onde a curvatura se concentrou. Foi reparado com cabos de classe 6, revestimento de PUR e um sistema de fixação corrigido que distribuiu a curvatura.
Blindagem terminada com um rabicho em um cabo servo.Falhas de posicionamento do encoder em intervalos aleatórios, atribuídas ao inversor de frequência por três semanas. Solução encontrada com a reconexão de ambas as extremidades por meio de uma braçadeira de 360°. Custo do reparo: uma capa traseira do conector e uma hora de mão de obra.
Cabo do aquecedor e do termopar agrupados.A temperatura de selagem se manteve estável na bancada, mas apresentou variações de até 40 °C na máquina, o que causou problemas na qualidade da selagem que levaram meses para serem diagnosticados. A solução foi separar o par de sensores dos condutores de aquecimento e redirecionar a fiação.
Cabo de rede compartilhando a mesma câmara de distribuição com o cabo do motor.Interrupções intermitentes de PROFINET que sempre se resolviam com a reinicialização. O problema foi solucionado separando as câmaras e refazendo a terminação da blindagem. Este é um dos problemas mais comuns que encontramos em máquinas de embalagem e um dos mais baratos de prevenir na fase de projeto.
Conexão RJ45 padrão em anteparo dentro de uma área de lavagem.Aprovado no teste IP quando novo e abastecido com água no primeiro mês. Corrigido com a instalação de um conector M12 com codificação X através de uma passagem selada no painel.
Canais de segurança que compartilham um bloco de pinos de conexão.Uma única entrada de água danificou simultaneamente os dois canais redundantes, exatamente o que a norma EN ISO 13849 visa evitar. A solução foi encontrada com conectores separados e roteamento fisicamente independente.
Não há circuito de serviço na interface do painel.Durante um reparo de fim de semana, um técnico removeu a placa de controle e arrancou dois condutores de um conector. Ninguém conseguiu identificar quais, e a máquina funcionou durante um turno com uma falha que só aparecia em velocidade máxima. O problema foi resolvido com um circuito de serviço longo o suficiente para abrir o painel sem desconectar nada.
Prensa-cabo com tamanho inadequado para o cabo.A tampa era IP69K, a prensa-cabo estava instalada corretamente, mas não vedava porque o diâmetro do cabo era 2 mm menor que a faixa de diâmetro da prensa. O problema foi resolvido ajustando a prensa-cabo ao diâmetro do cabo medido.
Nenhuma dessas onze questões é exótica. Cada uma delas foi resultado de uma decisão tomada por alguém que agiu rapidamente, e cada uma delas foi mais cara de corrigir do que de prevenir. Essa é a razão pela qual se deve dedicar atenção especial ao chicote elétrico de uma máquina de embalagem já na fase de projeto.
Modelo de especificação de RFQ
Se você está solicitando um orçamento para um sistema de amarração de embalagens de alimentos, é isso que nos permite fornecer um valor real em vez de um valor provisório com uma margem de segurança embutida.
| Item | O que enviar | Por que precisamos disso? |
|---|---|---|
| Tipo e função da máquina | VFFS / HFFS / termoformadora / seladora de bandejas / encaixotadora / enchedora / rotuladora / paletizadora, além das funções do chicote elétrico. | Define toda a arquitetura: requisitos flexíveis, níveis atuais, protocolo, famílias de conectores. |
| Desenho ou esquema | PDF ou CAD nativo, todos os conectores etiquetados, todos os circuitos identificados, layout do painel, se disponível. | Fonte de referência para contagem, bitola e roteamento de fios. |
| Produtos químicos de limpeza — a lista real | Nomes dos produtos, ingredientes ativos, concentrações, temperaturas, tempos de contato e frequência de lavagem. | A linha mais importante da solicitação de cotação. Resistência química. Sem isso, não é uma especificação, e a decisão sobre o revestimento depende inteiramente disso. |
| Classificação da zona alimentar | Quais circuitos estão na zona de contato com o produto, quais estão na zona de respingos e quais são secos? Convenção de cores, requisito de detecção de metais, padrão de projeto higiênico que a fábrica segue. | Define os critérios de seleção de materiais, cores, componentes detectáveis e o pacote de documentação. Erros nessa etapa são o que geram problemas em auditorias. |
| Perfil de movimento | Quais são os tipos de correias transportadoras disponíveis nas correntes de arrasto, qual o comprimento do curso, a velocidade, os ciclos por turno, o raio de curvatura disponível e a torção, se houver? | Um cabo flexionado 30 vezes por minuto passa por 2,4 milhões de ciclos por ano. A meta de vida útil em ciclos e a classe do condutor são determinadas a partir disso. |
| Dados elétricos | Tensões, correntes, tipos de acionamento, potências dos motores, protocolo (EtherCAT / PROFINET / EtherNet/IP / IO-Link), nível de segurança PL ou SIL necessários. | Dimensionamento do condutor, abordagem de blindagem, categoria do cabo e construção do circuito de segurança. |
| Lista de materiais do conector | Números de peça exatos, fabricante, metade correspondente, codificação, classe de vedação, carcaça em aço inoxidável ou revestida. | O prazo de entrega para conectores de aço inoxidável e conectores especiais geralmente é o mais longo. "M12 equivalente não é um número de peça. |
| Ambiente e montagem | Faixa de temperatura ambiente, umidade, temperatura CIP, exposição ao freezer, orientação de montagem, caminho de drenagem | Direção de entrada do cabo e material da junta. O acúmulo de água é um problema tanto de montagem quanto de vedação. |
| Requisitos de testes ambientais e de validação | Nível e orientação IP, imersão química, meta de ciclo de arrasto de corrente, faixa de ciclo térmico, EMC, limites de ligação | Cada um desses itens representa um custo. Envie a lista para que o orçamento reflita isso, em vez de descobri-lo após a emissão do pedido de compra. |
| Quantidade e cronograma | Quantidade de protótipos e amostras, data de amostragem, volume anual, vida útil do programa, necessidade de peças de reposição | O volume influencia a compra de materiais, a amortização de ferramentas e o planejamento da linha de produção. |
| Requisitos de documentação e certificação | Certificados de materiais, declarações de contato com alimentos, ISO 9001 ou IATF 16949, referências EHEDG ou 3-A, nível de rastreabilidade, relatórios de ensaio. | O pacote de documentos está incluído no custo e faz parte da sua defesa em auditoria. Informe-nos o nível de detalhamento desejado antecipadamente. |
| Problemas conhecidos com a peça atual | Falhas em campo, taxa de retorno, fotos da área afetada, vida útil alcançada, números de lote, se disponíveis. | Se você estiver substituindo um fornecedor, esta é a informação mais importante na solicitação de cotação. Informe-nos o que apresentou defeito e onde. |
Envie sua solicitação para nossa caixa de entrada de RFQs. Você receberá um DFM (Design for Manufacturing) de uma página e uma cotação, normalmente em até 48 horas. O DFM indicará onde consideramos estar o risco, mesmo que isso signifique perder o pedido.
Por que trabalhar conosco?
Somos uma fábrica de chicotes elétricos e cabos personalizados em Xiamen. Fabricamos para clientes dos setores de automação industrial, médico, energia, automotivo, áudio e equipamentos para atividades ao ar livre, sendo que máquinas de embalagem de alimentos são uma das categorias em que temos maior experiência devido às características específicas das falhas que apresentam.
O que você recebe:
Análise da DFM em 48 horas, grátis, para todos os programas.Incluindo aqueles que não ganhamos. Se o material da sua jaqueta não resistir aos produtos químicos de limpeza utilizados na linha de produção, avisaremos você antes de fazer o pedido do cabo.
Validação de materiais, não alegações de materiais.Realizamos testes de imersão em jaquetas e juntas candidatas nas condições reais de limpeza, concentração e temperatura da sua planta, e guardamos as amostras e os resultados. Esse teste é o que diferencia uma ficha técnica de uma posição documentada que você pode apresentar a um auditor.
Prazo de entrega ECO de 5 dias.Troca de conector, troca de revestimento, troca de cor, troca de etiqueta. Cinco dias úteis, ou uma explicação detalhada do que está causando o atraso.
Testes de ciclo de torção e de corrente de arrasto de acordo com o perfil da sua máquina.Traço, velocidade e raio do seu desenho, ciclos relatados em relação à sua necessidade, com margem documentada.
Apoio à zona alimentar.Convenção sobre jaquetas azuis, abraçadeiras e clipes detectáveis por metal, roteamento higiênico e a documentação do material para comprovar tudo isso. Também informaremos se um requisito é desnecessário para sua aplicação, pois especificar uma máquina com especificações excessivas representa um custo real sem nenhum benefício em termos de segurança.
Teste elétrico a 100%, força de tração a 100% em terminações de alta corrente e segurança, medição de continuidade de ligação a 100%.Registros completos de testes e rastreabilidade para cada remessa.
Gestão de listas de materiais com múltiplas variantes.As máquinas de embalagem são enviadas em variantes regionais e de voltagem. Mantemos a matriz de variantes — conector, categoria de cabo, cor, etiqueta — e enviamos o chicote correto para a máquina correta. Não trabalhamos com chicotes universais nem com instruções de reparo em campo.
Adequado para baixo volume de volume.A quantidade mínima para um novo programa é de 100 unidades. Lotes de protótipos e pilotos de 10 a 50 unidades são rotineiros, inclusive para fabricantes de máquinas que realizam projetos especiais únicos e modernizações.
Um engenheiro de projetos e um gerente de contas.As mesmas pessoas atendem o telefone quando você liga daqui a seis meses. Você não precisará explicar a mesma coisa para um novo contato a cada trimestre.
Não seremos o fornecedor mais barato com quem você conversar. Seremos aquele cujo chicote de fios ainda estará na máquina após três anos de lavagem em três turnos, e cuja documentação responderá à pergunta quando o auditor solicitar o certificado de material.
Perguntas frequentes
P1: Qual é a quantidade mínima de encomenda para um chicote de fios personalizado para equipamentos de embalagem de alimentos?
Para um novo programa, a quantidade mínima de encomenda (MOQ) é de 100 unidades. Para um programa existente com produção já definida, produzimos de acordo com a sua previsão, sem quantidade mínima de encomenda para novas solicitações, e já enviamos lotes repetidos de 20 unidades. Lotes de protótipos e adaptações de 10 a 50 unidades são rotineiros, o que é importante se você for um fabricante de máquinas que envia produtos especiais únicos.
P2: Vocês podem fornecer arneses que atendam aos requisitos de materiais para contato com alimentos?
Sim, em termos de materiais. Fabricamos com revestimentos, juntas e componentes cujos materiais constam nas listas positivas aplicáveis — FDA 21 CFR 177.2600 e 177.1520 para aplicações nos EUA, EU 1935/2004 e EU 10/2011 para aplicações na Europa — e enviamos a documentação dos materiais juntamente com o chicote de cabos. Não somos um organismo de certificação de segurança alimentar e não certificamos máquinas. O que fazemos é fornecer a documentação dos materiais que o auditor irá solicitar e indicar honestamente onde acreditamos que estejam as lacunas.
P3: Como vocês determinam a jaqueta adequada para nossos produtos químicos de limpeza?
Solicitamos à sua equipe de sanitização os produtos, concentrações, temperaturas e tempos de contato reais — não a categoria. Em seguida, realizamos testes de imersão dos materiais candidatos nessas condições antes de comprometermos um programa com eles, e mantemos as amostras e os resultados arquivados. Uma alegação genérica de resistência química não é suficiente, pois existem tipos de poliuretano que resistem a 1000 horas em ácido peracético e tipos que falham em um mês. O que importa é o composto, não a família do polímero.
Q4: Qual a vida útil em flexão que vocês realmente podem garantir para uma aplicação de corrente de arrasto?
Depende do comprimento do curso, da velocidade, do raio de curvatura e da construção do cabo, e não podemos fornecer um número sem essas quatro informações. O que fazemos é construir o conjunto e testá-lo em uma bancada de testes com o perfil da sua máquina, depois relatamos os ciclos alcançados em relação à sua meta, com a margem documentada. Como guia geral, um condutor de filamento fino de classe 6 com uma capa de corrente de arrasto adequadamente selecionada é o ponto de partida para qualquer valor acima de um milhão de ciclos por ano — e as falhas que observamos quase sempre ocorrem na entrada da corrente fixada, não no meio do curso, portanto, o sistema de fixação faz parte do projeto.
Q5: Vocês fabricam chicotes de cabos para EtherCAT, PROFINET e IO-Link?
Sim, e nós as tratamos como três especificações diferentes, em vez de uma única categoria "Ethernet", porque os requisitos de impedância e perda de retorno são diferentes. Usamos cabos com impedância controlada, especificados para o protocolo, mantemos a geometria do par até a terminação do conector, evitamos que o cabo de rede fique na mesma câmara de conexão que o cabo do motor e verificamos as montagens com TDR quando o cliente especifica. O IO-Link é ponto a ponto e o padrão permite cabos sem blindagem em alguns comprimentos — de qualquer forma, usamos cabos especificados para IO-Link por padrão, porque as fábricas que o implementam com cabos de sensor comuns são as que nos contatam depois.
Q6: Vocês conseguem construir os circuitos de segurança e qual documentação fornecem?
Sim. Mantemos os canais de segurança redundantes isolados e identificados separadamente, seguimos a convenção de cores da planta, conectamos os circuitos de parada de emergência de acordo com a categoria aplicável e medimos a continuidade da ligação de proteção em 100% dos conjuntos. A documentação inclui medições de continuidade, resistência de isolamento, alta tensão (hipot) e ligação, com registros de teste rastreáveis a um lote e a um operador — que é a evidência que seu organismo notificado ou auditor solicita ao validar a fiação de segurança de acordo com as normas EN ISO 13849-2 e EN 60204-1.
Q7: Vocês podem assumir a responsabilidade por um chicote de fios que está apresentando falhas em uma linha de produção?
Sim, e boa parte do nosso trabalho de embalagens começou assim. Envie-nos as unidades com defeito, o desenho atual, se tiver, e uma descrição das falhas, incluindo onde ocorrem e em que condições — após uma lavagem, após uma visita de manutenção, em velocidade máxima, em uma posição específica do carro. Elaboramos um relatório de desmontagem, identificamos a causa raiz e propomos um projeto corrigido. O prazo típico é de duas a três semanas, desde o recebimento da amostra até o primeiro lote do chicote de cabos corrigido. Também informaremos se a falha não está no chicote de cabos — às vezes, o problema está no roteamento, na corrente, no dimensionamento da bucha ou em alguma prática de manutenção, e é mais econômico para você saber disso por nós o quanto antes.
Comece seu projeto de arneses para embalagens de alimentos
Envie-nos o desenho, a lista de materiais do conector, os produtos químicos de limpeza, o perfil flexível e o volume necessário. Retornaremos com um DFM (Design for Manufacturing) e um orçamento, normalmente em até 48 horas. Caso ainda não possua um desenho, envie-nos o tipo de máquina, as funções do chicote elétrico, os produtos de sanitização utilizados na linha e algumas fotos do roteamento. Ajudaremos você a definir o escopo do chicote e o plano de validação antes que você invista em um projeto que precisará ser refeito.
E-mail:[vendas5@xmkehan.com]
Tempo de resposta típico:24 horas por dia, de segunda a sexta-feira.
Palavras-chave de SEO:Chicote de fios personalizado para equipamentos de embalagem de alimentos, chicote de fios para máquinas de embalagem de alimentos, fabricante de chicote de fios de grau alimentício, conjunto de cabos laváveis, conjunto de cabos IP69K, chicote de fios com design higiênico, fornecedor de chicotes de fios em conformidade com HACCP, cabo FDA 21 CFR 177, conjunto de cabos EU 1935/2004, conjunto de cabos sanitários 3-A, cabo higiênico EHEDG, revestimento de cabo azul para indústria alimentícia, abraçadeira de cabo detectável por metal, conjunto de cabos para esteira porta-cabos, chicote de cabos flexíveis contínuos, chicote de fios para robôs com classificação de torção, conjunto de cabos servo, conjunto de cabos VFD, cabo de feedback de encoder, chicote de fios com conector M12 em aço inoxidável, cabo M12 IP69K, conjunto de chicote de fios com conector Han, chicote de fios com conector servo M23, conjunto de cabos IO-Link, conjunto de cabos EtherCAT, conjunto de cabos PROFINET, chicote de fios EtherNet/IP, chicote de fios Ethernet de par único, chicote de fios de segurança EN ISO 13849, fiação de máquinas EN 60204-1, chicote de fios para máquinas VFFS, chicote de fios para termoformadoras, conjunto de cabos para seladoras de bandejas, chicote de fios para encaixotadoras, cabo para robôs paletizadores Conjunto de cabos para balança de controle, chicote de fios para máquina de inspeção por raios X, cabo resistente a ácido peracético, revestimento de cabo resistente a produtos químicos, fabricante de chicotes de fios para embalagens de alimentos na China, chicote de fios personalizado com pedido mínimo de 100 peças, fornecedor de chicotes de fios com certificação ISO 9001, fábrica de chicotes de fios em Xiamen.